


Tiedustele nyt
Suurin osa paineilman laatua koskevista keskusteluista alkaa hiukkasten suodattamisesta ja öljyn siirrosta, mutta kosteus on usein se muuttuja, joka määrittää onnistuuko vai epäonnistuuko prosessi. Painekastepiste, yleisesti lyhennetty PDP, kuvaa lämpötilaa, jossa vesihöyry paineilmalinjan sisällä alkaa kondensoitua. Kun PDP on putkiverkoston alimman ympäristön lämpötilan yläpuolella, kondensaatiota muodostuu itse putkiston sisälle, ei vain käyttöpisteeseen.
Kosteudelle herkissä valmistusympäristöissä, kuten elektroniikan kokoonpanossa, lääkepakkauksissa ja tarkkuusinstrumenttien ilmansyötössä, jopa muutaman asteen PDP-poikkeama voi tuoda riittävästi jäännöskosteutta vaarantamaan tuotteen laadun. Yksittäinen kondensaatiotapahtuma ilmalinjan sisällä voi kuljettaa ruostehiukkasia, seisovaa vettä tai biologista kasvua alavirtaan paineilmatyökaluun, suihkutussuuttimeen tai tiiviiseen instrumenttikoteloon.
Tässä artikkelissa tarkastellaan, kuinka kuivaustekniikat kerrostetaan kastepisteiden saavuttamiseksi, joita yksivaiheinen järjestelmä ei voi saavuttaa yksinään, ja kuinka tämä kerrostaminen merkitsee mitattavissa olevia luotettavuuden lisäyksiä vaativissa sovelluksissa.
Ympäröivä ilma kuljettaa aina vesihöyryä, ja sen puristaminen tiivistää kosteuden sen sijaan, että se poistaisi sitä. Eiin seitsemän suhde yhteen on tyypillinen, kun ilmaa puristetaan ilmakehän paineesta normaaliin työpaineeseen, mikä tarkoittaa, että sama määrä vesihöyryä pakautuu nyt paljon pienempään tilaan. Ilman käsittelyä tämä tiivistetty höyry tiivistyy heti, kun ilma jäähtyy minne tahansa alavirtaan, olipa kyseessä sitten putkilinja, suodatinkotelo tai työkalu.
Minkä tahansa kuivausvaiheen perustehtävä on laskea painekastepiste alle alimman lämpötilan, jonka ilma kohtaa kuivaimesta poistuttuaan. Kylmäkuivausvaiheet tähtäävät tyypillisesti painekastepisteeseen, joka on 3-10 celsiusastetta, mikä riittää yleiseen työpajailmaan, paineilmatyökaluihin ja useimpiin ulkoputkistoihin lauhkeissa ilmastoissa.

Tämä yksittäinen vaihe jää vajaaksi sovelluksissa, joissa loppuvirtausympäristö laskee selvästi pakkasen alapuolelle, kuten ulkona olevat instrumenttilinjat kylmissä ilmastoissa tai joissa prosessi itsessään vaatii paljon kuivempaa ilmavirtaa, kuten jauheen käsittely, optinen pinnoite tai kosteusherkän pakkauskalvon tuotanto. Näissä tapauksissa pelkkä jäähdytysvaihe ei voi saavuttaa vaadittua kastepistettä, ja toissijainen kuivausmekanismi tulee välttämättömäksi.
| Sovellustyyppi | Tyypillinen vaadittu PDP | Yksivaiheinen riittävä |
|---|---|---|
| Yleiset työpajan työkalut | 3 C - 10 C | Kyllä |
| Ulkoputket, lauhkea ilmasto | 0 C - 3 C | Usein |
| Ulkoputket, kylmä ilmasto | -20 C tai alle | Ei |
| Elektroniikka tai optiset prosessit | -40 C tai alle | Ei |
| Lääkkeiden tai jauheiden käsittely | -40 - -70 C | Ei |
Adsorptiokuivaimessa käytetään kiinteää kuivausainetta, tavallisesti aktivoitua alumiinioksidia tai molekyyliseulaa vesimolekyylien fysikaaliseen sitomiseen sen pinnalle, kun ilma kulkee pakatun kerroksen läpi. Toisin kuin jäähdytetty jäähdytys, joka perustuu lämpötilan alentamiseen veden kondensoimiseksi, adsorptio perustuu kuivausaineen pinnan kemiaan poistaakseen höyryn suoraan ilmavirrasta. Tämän mekanismin avulla adsorptiojärjestelmät voivat saavuttaa paljon alhaisemmat kastepisteet, usein välillä miinus 40 - miinus 70 celsiusastetta kuivausaineen tyypistä ja regenerointimenetelmästä riippuen.
Kaksoistornikokoonpano on jatkuvan toiminnan vakioarkkitehtuuri. Kun yksi torni kuivaa aktiivisesti sisään tulevaa ilmavirtaa, toista tornia regeneroidaan, mikä tarkoittaa, että sen kyllästynyt kuivausainekerros on ajettu pois, jotta se voidaan ottaa takaisin käyttöön. Käytetään kahta yleistä regenerointimenetelmää:
Tornit vaihtavat rooleja ajastetussa tai kastepisteen laukaisemassa jaksossa, joten poistoilmavirta pysyy jatkuvasti kuivana, vaikka jokaisen tornin sisällä oleva kuivausainepeti liikkuu oman kyllästys- ja regeneraatiovaiheensa läpi.

Koska adsorptio perustuu rajalliseen kuivausaineen pinta-alaan, järjestelmän tehokkuus riippuu suuresti tuloilman olosuhteista. Esisuodatus bulkkinesteen ja öljyaerosolin poistamiseksi ennen pylväitä pidentää kuivausaineen käyttöikää ja säilyttää saavutettavissa olevan kastepisteen ajan myötä, minkä vuoksi adsorptiokuivaimet asennetaan lähes aina ensisijaisen jäähdytys- tai erotusvaiheen jälkeen eikä suoraan kompressorin jälkeen.
Yhdistetty järjestelmä integroi ensisijaisen jäähdytys- tai erotusvaiheen ja toissijaisen adsorptiovaiheen yhdeksi suunnitelluksi paketiksi sen sijaan, että niitä käsitettäisiin kahtena itsenäisesti mitoitettuna ja asennettuna yksikkönä. Ensisijainen vaihe käsittelee suurimman osan kosteuskuormituksesta poistaen suurimman osan vesihöyrystä ja bulkkikondensaatiosta ennen kuin ilma pääsee koskaan kuivausainepetiin. Adsorptiovaiheen tarvitsee sitten vain poistaa jäljellä oleva, paljon pienempi osa höyrystä saavuttaakseen erittäin matalan kastepisteen.
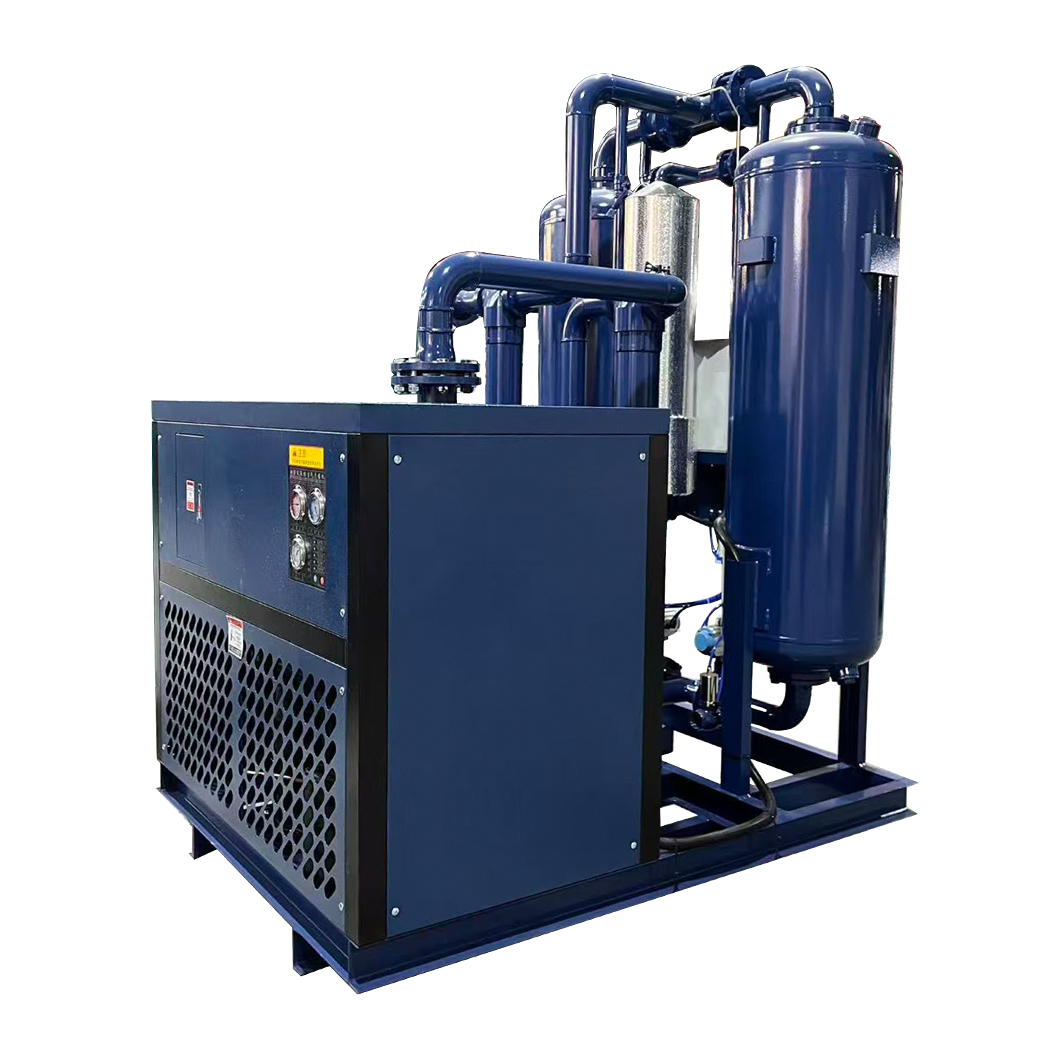
Tällä vaiheittaisella lähestymistavalla on suora käytännön hyöty: se vähentää kuivausainepetiin kohdistuvaa kosteuskuormitusta, mikä pidentää regenerointijaksojen välistä aikaväliä ja vähentää lämpöttömän regeneroinnin aikana kulutettua pursutusilmamäärää. Yleisissä teollisuuslaitoksissa kerätyissä kenttätiedoissa esijäähdytysvaiheen yhdistämisen ennen adsorptiota on raportoitu vähentävän pursutusilman kulutusta merkittävästi verrattuna pelkkään adsorptiokuivaukseen, koska vähemmän vettä on desorboitava sykliä kohden.
Jäähdytysprosessin toteuttaminen ennen adsorptiota ei vain paranna kastepistettä, vaan se suojaa koko järjestelmän taloudellisuutta vähentämällä kuivausainekerroksen työskentelyä jokaisessa jaksossa.
Yhdistetyt yksiköt määritellään yleensä yhdeksi jalanjäljeksi jaetuilla ohjauksilla, mikä myös yksinkertaistaa kastepisteen valvontaa. Yksi anturi, joka on sijoitettu lopulliseen pistorasiaan, antaa tarkan lukeman järjestelmän suorituskyvystä sen sijaan, että se vaatisi erillisiä valvontapisteitä kahdessa itsenäisesti ohjatussa yksikössä.
Valinta erillisen jäähdytysvaiheen, erillisen adsorptiovaiheen tai yhdistetyn paketin välillä riippuu kastepistetavoitteesta, kosteuskuormituksesta ja laitoksen käyttökustannusten sietokyvystä. Alla olevassa taulukossa on yhteenveto käytännön kompromisseista.
| Tekniikka | Tyypillinen PDP-alue | Energiaprofiili | Paras istuvuus |
|---|---|---|---|
| Vain jääkaapissa | 3 C - 10 C | Pienemmät käyttökustannukset | Yleinen kasviilma, työkalut |
| Vain adsorptio | -40 - -70 C | Korkeampi tyhjennyksen tai lämpöhäviön vuoksi | Kylmä ilmasto tai kuivaprosessilinjat |
| Yhdistetty järjestelmä | -40 - -70 C | Vähentynyt verrattuna pelkkään adsorptioon | Suuri määrä kuivaa ilmaa kustannusten hallinnassa |
Tilat, jotka tarvitsevat suojaa vain satunnaisia pakkasenpurkauksia vastaan, pitävät usein itsenäistä kylmätilaa riittävänä, jos putkisto on hyvin eristetty eikä kulje lämmittämättömien ulkotilojen läpi. Jatkuvaa, suuria määriä kuivaa ilmaa tarvitsevat laitokset, kuten kalvoekstruusiolinjat tai valokaapelin tuotanto, näkevät yleensä nopeamman sijoitetun pääoman tuoton yhdistetyllä paketilla, koska vähennetty huuhteluilman hävikki yhdistyy tuhansiin käyttötunteihin vuodessa.
Kuivauskokoonpanon valinnan tulee alkaa todellisesta loppupään tarpeesta, ei kompressorin nimellistehosta. Muutama kysymys helpottaa päätöstä:
Mittaristoilmaa syöttäville herkille ohjausjärjestelmille monet tekniset vaatimukset edellyttävät turvamarginaalina kastepistettä, joka on vähintään kymmenen Celsius-astetta alle alimman odotetun ympäristön lämpötilan. Tämä marginaali selittää paineenvaihtelut ja anturien ajautumisen ajan myötä, ja se on yksi yleisimmistä syistä, miksi tilat siirtyvät yksivaiheisesta kuivausmenetelmästä yhdistettyyn kuivausmenetelmään, vaikka laskettu vähimmäistarve näyttää vain marginaalisesti pienemmältä kuin mitä jäähdytys yksinään pystyy tarjoamaan.
Minkä tahansa adsorptioon perustuvan järjestelmän suorituskyky heikkenee asteittain, kun kuivausainepeti lähestyy kylläisyyttä, eikä tämä heikkeneminen aina ole näkyvissä ilman aktiivista valvontaa. Kastepiste, joka hiipii ylöspäin viikkojen tai kuukausien aikana, on paljon yleisempää kuin äkillinen vika, minkä vuoksi kiinteään regenerointiajastimeen luottaminen ilman kastepisteen todentamista voi jättää laitoksen alttiiksi hitaalle, huomaamattomalle kosteusvirukselle.
Käytännön vaiheita kuivausaineen suorituskyvyn hallitsemiseksi järjestelmän käyttöiän aikana ovat:
Alavirran kondensoitumisen estäminen on viime kädessä kysymys johdonmukaisuudesta eikä huippusuorituskyvystä. Järjestelmä, joka saavuttaa erinomaisen kastepisteen ensimmäisenä päivänä, mutta ajautuu ylöspäin huomaamatta seuraavan vuoden aikana, tarjoaa vain vähän käytännön suojaa verrattuna järjestelmään, jota valvotaan ja ylläpidetään niin, että se säilyttää vakaan, varmennetun kastepisteen koko huoltovälinsä ajan.
Painekastepiste mitataan paineilmajärjestelmän todellisessa käyttöpaineessa, kun taas ilmakehän kastepiste tarkoittaa samaa ilmaa normaalipaineessa. Koska puristus tiivistää kosteutta, tietyn ilmavirran painekastepiste on aina korkeampi kuin sen vastaava ilmakehän kastepiste, minkä vuoksi paineilman spesifikaatioissa viitataan PDP:hen eikä ilmakehän kastepisteeseen.
Alemman kastepisteen järjestelmät kuluttavat yleensä enemmän energiaa pursutusilmahäviön tai lämmittimen käytön vuoksi, ja ne vaativat huolellisempaa kuivausaineen huoltoa. Järjestelmän määrittäminen paljon pidemmälle kuin mitä prosessi todellisuudessa tarvitsee lisää jatkuvia käyttökustannuksia ilman vastaavaa laatu- tai luotettavuushyötyä, joten kastepistetavoitteen sovittaminen todelliseen loppupään vaatimuksiin on kustannustehokkaampi lähestymistapa.
Käyttöikä vaihtelee ilmanlaadun, kontaminaatiokuorman ja käyttöjaksojen mukaan, mutta kuivausaine hyvin huolletussa järjestelmässä, jossa on asianmukainen esisuodatus, pysyy yleensä tehokkaina useita vuosia ennen kuin vaihtoa tarvitaan. Tiloissa, joissa on huono ylävirtaussuodatus tai joissa öljyä kulkeutuu usein, kuivausaineen käyttöikä on tyypillisesti lyhyempi, ja niitä tulisi varata useammin tarkastuksiin.
Monissa tapauksissa adsorptiovaihe voidaan lisätä olemassa olevan jäähdytetyn kuivaimen alavirtaan tehokkaan yhdistetyn kokoonpanon luomiseksi, jos olemassa olevalla yksiköllä on riittävä kapasiteetti ja putkiston järjestely mahdollistaa lisäjalanjäljen. Olemassa olevan primäärivaiheen kunnollinen kapasiteetin arviointi on suositeltavaa ennen toissijaisen kuivausvaiheen lisäämistä.
Äkillinen kastepisteen nousu johtuu useimmiten epäonnistuneesta tai ohitetusta regenerointisyklistä, halkeilevasta tai kanavoitusta kuivausainepedistä, joka sallii ilman ohittaa väliaineen, tai ylävirran esisuodattimen viasta, joka peittää kuivausaineen nestemäisellä vedellä tai öljyllä. Näiden kolmen alueen tarkistaminen peräkkäin tunnistaa yleensä perimmäisen syyn nopeasti.

LISÄTÄ: Nro 9, Lane 30, Caoli Road, Fengjing Town, Jinshan District, Shanghai, Kiina
Puh: +86-400-611-3166
Sähköposti:
Tekijänoikeus © DeMargo (Shanghai) Energy Saving Technology Co, Ltd. Oikeudet pidätetään. Mukautettujen kaasunpuhdistimien tehdas


